客服电话:400-853-6045
手机:18824259652
网址:https://cnc.jijiangkeji.com
东莞数控机床维修-5分钟响应,同城3小时上门
联系我们
地址:广东省东莞市厚街镇汀山广场北二路百祺科技园6号楼108室
作者: adminer@qq.com / 2026-07-15
数控机床作为制造业的主流设备,东莞这边80%的模具厂采取两班倒模式,一天平均工作18-22小时是很常见的事情。像有的自动化产线上的大批量3C钻攻机通电时间更长,全天候22-24小时运行,有效切削16-20小时,设备长期处于高负荷运转状态,故障率居高不下也是常态,那么如何才能降低数控机床的故障率呢?
一、机床保养很重要
很多机加工企业会有一个误区:机床不坏就不用保养,坏了再找人维修。长期省保养成本,最后维修费、停机损失反而翻倍。
1、定期的机床保养可以大幅降低故障发生率,减少突发停机
数控机床属于精密机电一体化设备,导轨、丝杆、主轴、伺服系统持续磨损。
润滑不到位会导致导轨拉伤、丝杆过载报警;
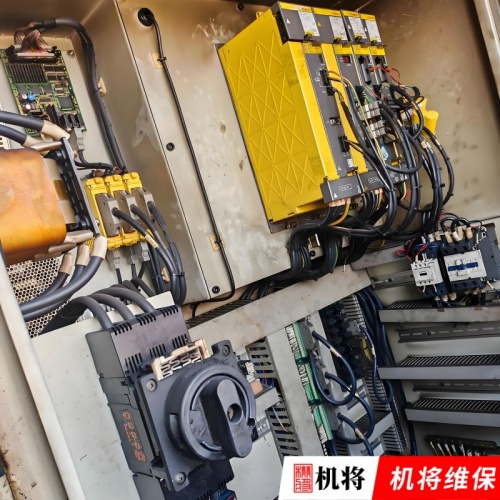
电柜粉尘堆积会造成驱动器过热、随机报警;
切削液、铁屑侵入传感器会导致机床间歇性故障。
坚持标准化保养,可以减少60%以上常见故障,避免生产中途突然停机。
重点:间歇性疑难故障,80%根源都是长期保养缺失导致。
2、延长机床使用寿命,省下巨额大修和购机成本
一台加工中心十几万~几十万,钻攻机也要十几万。
缺少保养:丝杆、主轴、轴承3~5年严重磨损,需要大修甚至更换;
规范保养:核心部件寿命可以延长一倍。
对比:主轴大修一次费用几千至上万元,定期保养成本极低。
3、稳定加工精度,保证产品良品率
机械长期磨损、润滑不良、机床水平偏移、丝杠间隙变大,直接后果:
尺寸漂移、工件公差不稳定、表面纹路差、报废件增多。
定期保养内容(清理、润滑、间隙补偿、水平校正)持续维持设备精度,减少废品损失。
模具厂、精密五金厂感受最明显。
二、操作规范,减少人为造成隐形损伤
不要野蛮操作,万一撞机,不要简单复位继续生产,避免强制急停、复位,频繁冲击伺服电机。
常备易损备件,如散热风扇、伺服电池、密封圈、感应开关、润滑泵、避免小故障长时间停机。
以下是一些可以自查自修的常见故障,注意任何机械清理、检修前优先按下急停,必要时断电。
1.气压不足报警(低气压)
排查:空压机是否启动、气管脱落、调压阀压力调低;
处理:补气、拧紧接头、调节气压(标准0.5~0.7MPa)、清理过滤器积水。
2.润滑油不足报警
排查:润滑油油箱液位;
处理:添加对应导轨油;如果油泵反复报警→检查油路是否堵塞。
3.切削液液位报警
直接补充切削液;清理浮渣。
4.排屑机不运转
原因:铁屑卡堵;断电后清理缠绕铁屑。
注意:一定要断电操作,防止夹手。
5.机床漏油(油管接头渗漏)
油管接头松动,直接扳手轻微拧紧;
若是密封圈老化、油管破裂:可临时更换油管密封圈。
6.刀柄难以取下、粘刀
主轴锥孔、刀柄附着铝屑;用气枪+抹布清洁锥孔。
7.润滑泵不打油、断断续续出油
过滤器堵塞;拆下润滑泵滤网清洗。
