客服电话:400-853-6045
手机:18824259652
网址:https://cnc.jijiangkeji.com
东莞数控机床维修-5分钟响应,同城3小时上门
联系我们
地址:广东省东莞市厚街镇汀山广场北二路百祺科技园6号楼108室
作者: adminer@qq.com / 2026-06-30
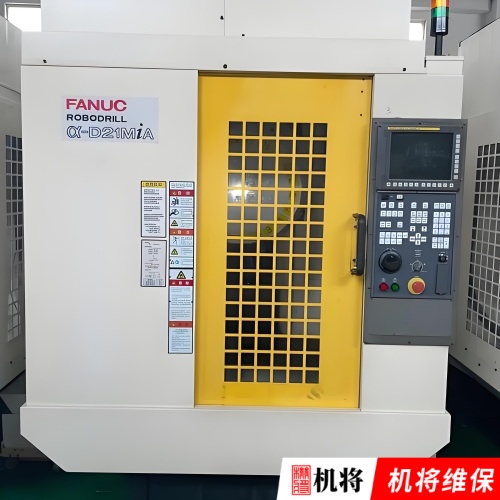
发那科CNC维修需要遵循先软件、后硬件,先电源后伺服,先外面后里面的一个排查维修原则。下面分享一些维修的细节和技巧:
1.遇到报警类问题,首先要进入MESSAGE系统的报警界面,记录SRVO伺服、SP主轴、PMC、SYS系统等四类报警代码,按照代码手册去定位故障,避免盲目拆机。
2.维修高压伺服模块的时候,在断电后等待15分钟释放电容余电,插拔板卡必须佩戴防静电手环,禁止带电插拔编码器、FSSB光纤线缆等。
3.通过万用表来检测线路通断,精确定位线路故障,避免无效拆装。
4.维修之前一定要做好数据备份:用CF卡定期备份系统参数、梯形图、加工程序、宏程序,更换主板电池时保持机床通电,避免SRAM参数全部丢失。
5.伺服是发那科CNC故障率比较高的模块之一。常见的报警代码有SRVO-040、SRVO-063、SRVO-075、SRVO-410这几种。伺服过热报警的时候,9成情况是控制柜滤网堵塞、驱动器散热风扇停转,需要清理驱动器散热风道、更换故障散热风扇和滤网、长时间重载加工适当降低切削供给。
6.主轴SP报警维修。主轴无法启动、SP750串行通讯报错则重点检查光纤通信线,光纤弯折、端面赃污是串行主轴通讯失败的重要原因,应对方法为:用无尘纸清洁光纤端面,重新拔插主轴放大器光缆接头。
7.PMC梯形图外围故障。遇到机床刀库、夹具、气缸、自动门等无动作,大多数情况下是PMC信号问题,并不是CNC的硬件故障。遇到刀库卡刀,应该优先查看刀库到位感应开关信号,不要强行机械撬动,避免人为误伤刀臂结构。
其他维修小技巧:
偶发不明报警的时候,可以断电5分钟重启,大部分情况下临时干扰报错都可以被清除;
参数改动出错的时候,直接导入之前的CF卡备份参数可快速恢复机床正常状态;
单轴伺服异常的时候可以用排除法测试:互换驱动器交叉测试,可以快速判断出到底是电机的故障还是驱动器的故障。
